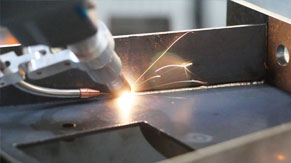
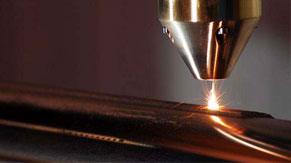
1、由于是局部加热,元件不易产生热损伤,热影响区小。
2、用非接触加热,熔化带宽,不需要任何辅助工具,
3、重复操作稳定性好。焊剂对焊接工具污染小,且激光照射时间和输出功率易于控制,成品率高。
4、激光束易于实现分光,可用半透镜、反射镜、棱镜、扫描镜等光学元件进行时间与空间分割,能实现多点同时对称焊。
5、激光钎焊多用波长1.06um的激光作为热源,可用光纤传输,因此可在常规方式不易焊接的部位进行加工,灵活性好。
6、聚焦性好,易于实现多工位装置的自动化。
CCS激光焊接单工站主要应用于新能源动力电池和储能系统的CCS组件焊接,也就是电池连接系统里的镍片、铝巴、铜排、FPC等部件的连接,是电池模组电流采集和信号传输的关键工序。
核心应用场景:
动力电池CCS焊接:新能源汽车动力电池模组里,每个模组对应一个CCS,单工站负责将采集线(镍片或FPC)与导电汇流排(铝巴或铜排)进行电气和机械连接,焊点细小且数量多,对精度和热输入控制要求很高。
储能PACK产线:家庭储能、工商业储能、电网侧储能等场景的PACK产线中,CCS焊接工位需要与上游电芯堆叠、下游模组装配进行节拍匹配,单工站灵活适配不同规格的储能模组。
多规格柔性生产:产品线覆盖方形、圆柱、软包等多种电芯格式时,单工站支持快速切换焊接程序和工装夹具,适合小批量、多料号的打样和试制场景。